
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ENGINEER TALKS Ep.09: Marine Hatch Hardware Failure Analysis: Loling & Latches
در اندی مارین، ما معتقدیم که دانش تولید عملی یکی از با ارزش ترین دارایی های ساخته شده در طول زمان است.
در کارگاه ما، مهندسان، متخصصان تولید، و تکنسینهای با تجربه وجود دارند که سالها با سختافزار دریایی فولاد ضد زنگ کار کردهاند - از انتخاب مواد و ریختهگری سرمایهگذاری دقیق تا ماشینکاری، پرداخت، و کنترل کیفیت خط مونتاژ.
بسیاری از این بینشها از طریق تولید روزانه و بازگرداندن مزرعه به روش سختی آموخته میشوند: درک اینکه چرا یک قفل پس از یک فصل روی آب میچسبد، چرا یک لولا در اثر ضربه موج در بند انگشت میچسبد، و چه جزئیات ظریف ریختهگری و مونتاژ مانع از ادعاهای گرانقیمت ضمانت میشود.
با این حال، این دانش عملی اغلب در کارگاه نگهداری میشود و به ندرت به قایقسازان، معماران دریایی و مدیران خرید که تصمیمهای حیاتی در مورد منابع میگیرند میرسد.
صحبت های مهندس تلاش ما برای به اشتراک گذاشتن این تجربه تولید در دنیای واقعی است.
از طریق این مجموعه، ما در مورد مواد، ابزار، فرآیندهای تولید، و درسهای صریح طبقه فروشگاه از دیدگاه یک تولیدکننده سختافزار دریایی بحث میکنیم.
امروز ENGINEER TALKS Ep.09 توسط مهندس وو ارائه شده است که توسط من ویراستار نوشته شده است.
در قایقسازی و خرید سختافزار، هنگامی که اتصالات عرشه از کار میافتد، واکنش فوری اغلب مقصر درجه مواد است - با فرض اینکه کسی فولاد ضد زنگ پایینتری عرضه کرده است یا از حفاظت در برابر خوردگی صرف نظر کرده است.
با این حال، پس از بررسی تعداد بیشماری اتصالات عرشه بازگردانده شده از کارخانههای کشتیسازی و مراکز خدمات گارانتی، تیم کارگاه ما واقعیت بسیار متفاوتی را مشاهده میکند. سختافزار دریچهای - بهویژه لولاهای عرشه، گیرههای باریک، قفلهای چرخشی، و حلقههای کشش هموار - به ندرت از زنگ زدگی عمومی شکست میخورند. در عوض، خرابیهای زودهنگام روی آب تقریباً همیشه ناشی از واقعیتهای مکانیکی و هندسی است:جیب های محبوس کننده آب که فولاد اکسیژن را از بین می برند، گوشه های ریخته گری داخلی تیز که شوک کوبنده موج را متمرکز می کنند، ضخامت دیواره ناهموار که باعث تخلخل داخلی پنهان می شود، و رابط های نصب کم اندازه که به هسته های عرشه کامپوزیت می شکند.
دریچه های دریایی در یکی از تنبیه ترین مناطق در هر کشتی کار می کنند. روی آنها راه میروند، زیر دریاهای سنگین بسته میشوند، با نمک پاشیده میشوند و با مواد شیمیایی تهاجمی شستشو میشوند. هنگامی که سخت افزار صرفاً بر اساس یک عکس کاتالوگ براق و بدون ارزیابی نحوه کنترل بارهای دینامیکی واقعی و زهکشی انتخاب می شود، شکست فقط یک موضوع زمان است.
این راهنما مشاهدات کارگاهی عملی ما را در مورد اینکه چرا سختافزار دریچه در سرویس خراب میشود و قایقسازان، طراحان و ناظران مونتاژ باید به دنبال چه چیزی برای از بین بردن این خطرات قبل از رسیدن قطعات به خط تولید باشند، به اشتراک میگذارد.
1. لولاهای عرشه: شکستگی های خستگی، تله های آب و خطر گوشه های تیز
لولاهای عرشه روی دریچههای موتور سنگین، لازارتها و چاههای زنده استرس چرخهای مداوم را تحمل میکنند. هر بار که یک کشتی به دریای سر برخورد می کند، کل جرم درب دریچه یک نیروی اهرمی شدید به سمت پایه لولا و سنجاق بند وارد می کند. هنگام بازرسی لولاهای شکسته برگشته از زمین، خرابی ها تقریباً همیشه در دو نقطه خاص متمرکز می شوند:محل اتصال بند انگشتوشکاف پیچ نصب.
پدیده "تله آب":
فولاد ضد زنگ درجه 316 به تماس مداوم با اکسیژن محلول در هوای محیط برای حفظ و ترمیم لایه محافظ میکروسکوپی اکسید کروم خود متکی است. زمانی که ریختهگری لولا با جیبهای تعبیهشده صاف و فرورفته یا شکافهای محکم و بدون زهکشی بند انگشتی، آب شستشو و حوضچه اسپری نمک در داخل طراحی شده است. فولاد که در یک جیب راکد و فاقد اکسیژن به دام افتاده است، نمی تواند لایه غیرفعال خود را بازسازی کند. آب شور راکد اسیدی میشود و باعث ایجاد خوردگی شکاف موضعی و حفرههایی میشود که به سرعت به عنوان یک نقطه شروع نامرئی برای ترکهای خستگی تحت فشار موج پویا مکرر عمل میکند.
گوشه های داخلی تیز در مقابل فیله های سخاوتمندانه:
در ریختهگریهای ماسهای کمهزینه یا قالبهای سرمایهگذاری با ابزار ضعیف، انتقال بین فلپ نصب صاف و بند انگشتی برجسته اغلب با زاویه راست تیز باقی میماند. بارهای ضربه ای دینامیکی به جای پراکنده شدن در سراسر بدنه، مستقیماً در امتداد این خط بریدگی تیز متمرکز می شوند. لولاهای ریخته گری سرمایه گذاری با ابزار مناسب دارای شعاع های انتقال صاف و پیوسته و صفحات زهکشی شیبدار هستند تا بارهای شوک را به طور یکنواخت توزیع کنند در حالی که به آب دریا اجازه می دهند بلافاصله خارج شود.
تعادل ضخامت دیوار ریخته گری:
در ریخته گری، اگر بند انگشتی لولا ضخیم و جامد ریخته شود در حالی که فلپ نصب مانند کاغذ نازک باقی بماند، فلز در قالب سرامیکی به طور ناهموار سرد می شود. این دیفرانسیل خنک کننده، حفره های انقباض میکروسکوپی پنهان درست در محل اتصال که بیشترین تنش است، ایجاد می کند. ابزار مناسب انتقال یکنواخت دیوار را تضمین می کند و حفره های ریخته گری داخلی را قبل از شروع پرداخت از بین می برد.

لولا
لولاهای فولادی ضد زنگ ریخته گری برای دریچه های دریایی، قفسه ها و پانل های دسترسی عرشه.
مشاهده لولاهای ریخته گری →2. لچ و قفل چرخشی: تخریب فنر و اتصال مکانیکی
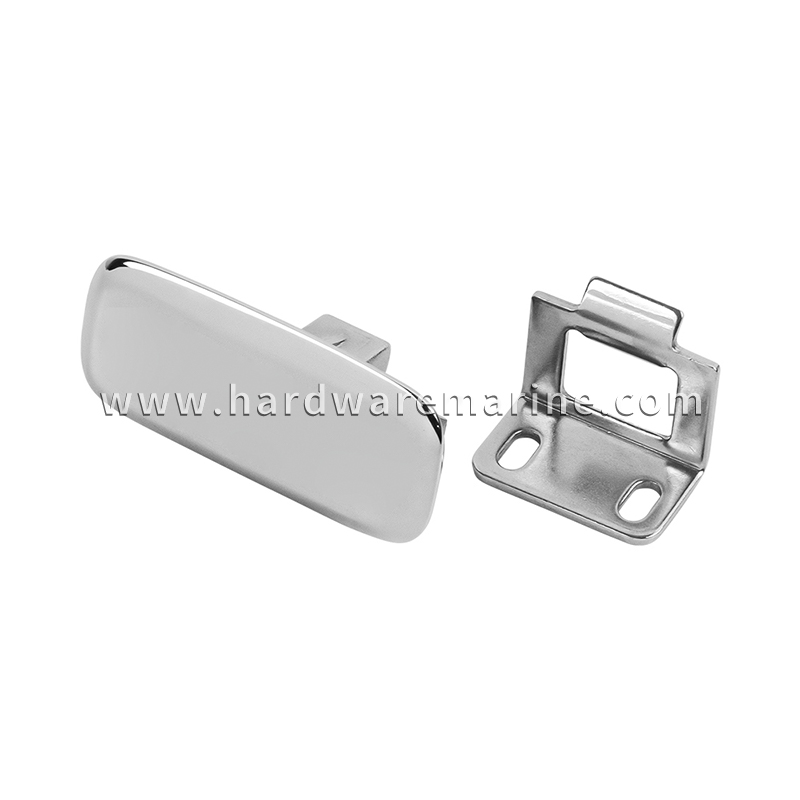
مکانیسمهای بست روی دریچههای کف، درهای کنسول مرکزی و چاههای طعمه هزاران ضربه بسته شدن و ارتعاش مداوم بدنه را تحمل میکنند. دو مورد رایج ترین شکایات میدانی از قایق سازی ها هستند"زبان گیره در داخل گیر کرده است و بیرون نمی آید"و"قفل چرخش در حال شل شدن است و دریچه را آب بندی نمی کند."
چرا لچ های اسلم بسته می شوند:
- خوردگی محفظه فنری داخلی:در حالی که بدنه چفت بیرونی از فولاد ضد زنگ 316 ریخته گری شده است، فنرهای فشاری داخلی اغلب از سیم فنر پایینی ساخته می شوند. هنگامی که محفظههای چفت آببندی نشده آب شور را به دام میاندازند، چشمه به سرعت آرام میشود یا به طور کامل میچپد و پیچ کشویی داخل آن گیر میکند.
- اریب بادامک خشن به عنوان بازیگر:اگر صفحه درگیر اریب پیچ لغزنده خشن باقی بماند یا فقط به صورت سطحی ضربه خورده باشد، کوبیدن مکرر به صفحه ضربه باعث ایجاد اصطکاک فلز روی فلز می شود که به سرعت مکانیسم را به هم متصل می کند.
چرا قفل های چرخشی فشار را از دست می دهند:
- بازی شفت و لباس غیر عادی:هنگامی که فاصله بین شفت چرخش مرکزی و محفظه خیلی شل باشد، لرزش موتور باعث میشود شافت چرخش پیدا کند. با گذشت زمان، بازوی بادامک به طور ناهموار در برابر صفحه ضربه سایش می کند، درایو داخلی را از بین می برد و فشرده سازی را روی واشر دریچه از دست می دهد.
- عدم وجود عوامل مثبت:بدون موقعیت گیر مثبت توپ یا بوش های قفل مصنوعی، ارتعاش مداوم در حال اجرا به تدریج دسته چفت را از موقعیت قفل شده خود می چرخاند و اجازه می دهد آب به داخل محفظه های ذخیره خشک نشت کند.
3. حلقههای کششی فلاش کوه: بارها را رها کنید و عرشه را جدا کنید
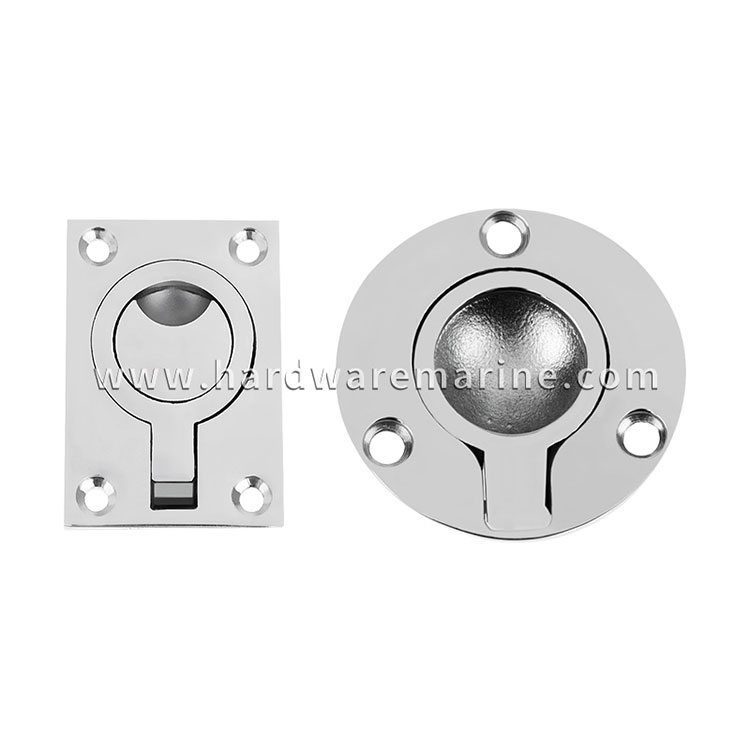
حلقههای کشش فلاش به گونهای طراحی شدهاند که کاملاً صاف در مناطق عرشه پرتردد قرار بگیرند و در عین حال به خدمه اجازه میدهند تا پانلهای کف سنگین و واشر، چاههای زنده و دریچههای موتورخانه را بلند کنند. با این حال، بلند کردن یک دریچه سنگین که با لاستیک محکم شده است، مقاومت اولیه بالایی را ایجاد می کند. اعضای خدمه به ندرت با نیروی کالیبره شده مستقیم به سمت بالا می کشند. تکان میخورند و حلقه را با زاویه میربایند.
آسیب پذیری پین های محوری تک نقطه ای:یک حلقه کشش هم سطح روی یک پین نگهدارنده افقی در داخل جام ریخته گری می چرخد. هنگامی که از پین های کم اندازه یا پایه های نگهدارنده کم عمق استفاده می شود، بارهای زاویه دار پین را خم می کنند، حلقه را نیمه باز می کنند یا پین را تحت بارهای سنگین برش می دهند.
خرد کردن هسته عرشه و ترک خوردگی ژل کت:دومین نقطه شکست اصلی رابط عرشه است. فنجان های فلاش استاندارد دارای فلنج های محیطی باریک هستند. هنگامی که فردی به سختی روی حلقه فشار میآورد، نیروی رو به بالا یک حرکت اهرمی شدید ایجاد میکند و لبه فلنج بیرونی را مانند یک اسکنه به سمت پایین میبرد و به پوشش ژل فایبرگلاس میرود. چسباندن حلقههای کششی مستقیماً در عرشههای کامپوزیت با پیچهای فلزی بدون صفحات پشتی عریض، به ناچار هسته را خرد میکند، پوشش ژل را ترک میکند و باعث نفوذ رطوبت به لمینت عرشه میشود.
حلقه ها را بکشید
حلقههای کششی هموار برای بلند کردن دریچههای عرشه و روکشهای قفسه.
مشاهده حلقه های کششی →4. جزئیات ریخته گری و تکمیل: جایی که قابلیت اطمینان سخت افزار واقعا ساخته شده است
با قدم زدن در کارگاه ریختهگری ما، به سرعت متوجه میشوید که تفاوت بین اتصالاتی که ده فصل طول میکشد و اتصالی که در دوازده ماه از کار میافتد، به عملیاتهایی برمیگردد که اغلب با چشم غیرمسلح روی یک قطعه تمامشده نادیده میگیرند.
- تخلیه کامل در امتداد خطوط جدایی:در جایی که نیمه های قالب سرامیکی به هم می رسند، فلاش ریخته گری میکروسکوپی در امتداد خط جداسازی شکل می گیرد. اگر کارگران تکمیل کننده به سادگی نمای بیرونی را صاف کنند و فلاش خشن را در داخل بند انگشتان لولا یا سینک های پیچ دار بگذارند، آن لبه های دندانه دار به عنوان افزایش دهنده استرس داخلی که ترک های خستگی شروع می شوند عمل می کنند و در عین حال گرد و غباری را که به سرعت زنگ می زند به دام می اندازند.
- تمیز کردن کامل اولتراسونیک و غیرفعال سازی شیمیایی:پولیش آینه مکانیکی با براقیت بالا به تنهایی مقاومت در برابر خوردگی را تضمین نمی کند - چرخ های باف کننده می توانند ذرات آهن میکروسکوپی و موم را به دره های ریز سطحی آغشته کنند. دوام واقعی دریایی نیاز به چربی زدایی کامل اولتراسونیک به دنبال غیرفعال کردن اسید شیمیایی کامل دارد تا آهن آزاد را حل کند و یک لایه غیرفعال خود ترمیم شونده ناگسستنی را در تمام سطوح داخلی و خارجی بازیابی کند.
5. چک لیست کیفیت و پذیرش کف فروشگاه برای قایق سازان
برای کمک به ناظران مونتاژ قایق، بازرسان کیفیت و تیم های تدارکات، سخت افزار دریچه پرخطر را قبل از نصب بررسی کنند، تیم مهندسی ما این پروتکل بازرسی فیزیکی 4 مرحله ای کاربردی را توصیه می کند:
| تمرکز بازرسی | چه چیزی را با دست و چشم بررسی کنیم | چرا در قایق مهم است |
|---|---|---|
| 1. گوشه شعاع و زهکشی | محل اتصال بین بند انگشت و فلپ نصب را بررسی کنید. به جای زوایای راست تیز، به دنبال منحنی های انتقال صاف و سخاوتمندانه و فرورفتگی های شیب دار بست باشید. | نقاط تمرکز تنش را تحت فشار موج حذف می کند. از پوسیدگی آب ایستاده در لایه محافظ غیرفعال جلوگیری می کند. |
| 2. تحمل بخش متحرک و احساس | گیره های قلاب و قفل های چرخشی را با دست کار کنید. بازگشت مثبت و سریع فنر بدون اصطکاک خشن را بررسی کنید و مطمئن شوید که شفتهای چرخشی دارای تکانهای جانبی شل نیستند. | شفت های شل تحت لرزش موتور باز می شوند. زبانههای خشن پس از قرار گرفتن در معرض آب شور کوتاه میشوند و به هم متصل میشوند. |
| 3. زیر بدنه فلنج و استحکام پین | پشت حلقه های کششی و فلپ های لولا را بررسی کنید. ضخامت مناسب دیوار، وجود دنده های تقویت کننده زیرین و نگهدارنده های سنگین و ایمن پین را بررسی کنید. | هنگامی که خدمه دریچه های دریچه های سنگین و مکش شده را باز می کنند، از خم شدن یا شکستن پین های محوری بدنه های ریخته گری جلوگیری می کند. |
| 4. پشتیبان بست و مناسب تخت | اطمینان حاصل کنید که سینکهای پیچ نصب به طور تمیز و بدون فرز در مرکز قرار دارند و بررسی کنید که صفحات پشتی پیچ و مهره برای تمام نقاط کشش دریچه ساختاری مشخص شده باشند. | بارهای شوک دینامیکی را به طور یکنواخت در ساختار بدنه توزیع می کند و از ترک خوردن ژل کت، بیرون کشیدن پیچ و خرد شدن هسته عرشه جلوگیری می کند. |
6. تامین منابع سخت افزاری ساخته شده برای وظیفه واقعی دریایی
سخت افزار هچ هرگز نباید در طراحی کشتی مورد توجه قرار گیرد. وقتی یک لولا میشکند، یک چفت میگیرد یا حلقهای روی آب میکشد، صاحب قایق اهمیتی نمیدهد که چه مارکی از سختافزار نصب شده است - آنها سازنده قایق را مسئول شکست میدانند. قایق سازان با اصرار بر سخت افزار مهندسی شده با شعاع های تنش آور مناسب، خطوط خود تخلیه شونده، مکانیزم های داخلی قوی و تکمیل ریخته گری تمیز، می توانند از شهرت برند خود محافظت کنند، اتصالات خط مونتاژ را ساده کنند و تماس های خدمات گارانتی پرهزینه را حذف کنند.
مهندسی سخت افزار دریایی سفارشی و ساخت OEM
اندی مارین در راه حل های سخت افزاری دریایی از فولاد ضد زنگ OEM و ODM متخصص است و با سازندگان قایق بادبانی، معماران دریایی و توزیع کنندگان دریایی در سراسر جهان همکاری می کند.
از بررسی طراحی برای ساخت (DFM) و توسعه ابزارهای سفارشی گرفته تا ریختهگری سرمایهگذاری دقیق، ماشینکاری چند محوره CNC، پولیش الکتریکی و آزمایش دستهای، تیم مهندسی ما مستقیماً با کارکنان فنی شما کار میکند تا اطمینان حاصل شود که هر مکانیزم دریچه، لولا و قفل در زیر بارهای واقعی اقیانوس بهطور قابل اعتمادی عمل میکند.
امروز با بخش مهندسی ما تماس بگیرید تا مشخصات سخت افزار عرشه خود را بررسی کنید یا در مورد الزامات ابزار سفارشی برای ساخت تولید بعدی خود صحبت کنید.


