
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ENGINEER TALKS Ep.04: Marine Cleat Sizing & Load Limits: Preventing Mooring Failures in 316SS Cleats
در اندی مارین، ما معتقدیم که دانش تولید عملی یکی از با ارزش ترین دارایی های ساخته شده است در طول زمان
در داخل کارگاه ما مهندسان، متخصصان تولید و تکنسین های مجربی حضور دارند که هزینه کرده اند سالها کار با سخت افزار دریایی فولاد ضد زنگ - از انتخاب مواد و فرآیندهای ریخته گری تا تکمیل و کنترل کیفیت
بسیاری از این بینش ها از طریق تجربه تولید روزانه آموخته می شوند: درک اینکه چرا یک جزء خراب می شود، چگونه مواد مختلف در محیط های دریایی عمل می کنند و چه جزئیاتی واقعاً هنگام توسعه اهمیت دارند سخت افزار قابل اعتماد
با این حال، این دانش عملی اغلب فقط در داخل کارگاه به اشتراک گذاشته می شود و به ندرت به مشتریانی می رسد که در حال اتخاذ تصمیمات مهندسی و منابع هستند.
صحبت های مهندس تلاش ما برای سازماندهی این مکالمات و به اشتراک گذاشتن تجربه تولید است. سخت افزار دریایی
از طریق این مجموعه، ما در مورد مواد، فرآیندهای تولید، ملاحظات طراحی و دنیای واقعی بحث می کنیم درس هایی از دیدگاه یک سازنده سخت افزار دریایی
امروز ENGINEER TALKS Ep.04 توسط مهندس وو ارائه شده است که توسط من ویراستار نوشته شده است.
هنگامی که یک گیره دریایی تحت بار از کار می افتد، خود جزء به ندرت تنها علت است. در بیشتر موارد صحرایی، کلت خرابی ها خرابی های سیستم هستند - ناشی از تعامل بین مسیرهای بار مکانیکی، نصب عرشه سازه ها، انتخاب بست، روش های نصب و کیفیت مواد.
از تجربه ما در ساخت سخت افزار دریایی فولاد ضد زنگ 316 و ریخته گری سازه در اندی مارین، درک شکست های گیره مستلزم تجزیه و تحلیل چگونگی انتقال نیرو از خط اسکله از طریق اتصالات است. اتصال دهنده ها و در نهایت به ساختار عرشه کشتی.
با شناسایی این مکانیسمهای خرابی، سازندگان قایق، مهندسان منبع یابی و تیمهای تعمیر و نگهداری میتوانند آن را ایجاد کنند تصمیمات بهتر در هنگام مشخصات سخت افزاری، نصب و نگهداری طولانی مدت.
1. بیرون کشیدن بست و شکست رزوه
1.1 مشاهده میدانی و مکانیسم
یکی از رایجترین حالتهای خرابی در تاسیسات گیره دریایی، جداسازی بست است که در آن نصب میشود. پیچها شل میشوند، ساختار عرشه را میکشند، یا در شرایط بارگذاری بالا آسیب رزوهای را تجربه میکنند.
این اغلب در طول رویدادهای دینامیکی مانند موج طوفان، ضربه های موج ناگهانی یا چرخه های بارگذاری مکرر رخ می دهد.
خلاصه زنجیره شکست
ماشه:بارهای موج دینامیکی ناشی از شرایط طوفان یا موج اثرات ناگهانی وارد می شودتنش کششیبه گیره سیستم نصب
مکانیسم:وقتی این نیروی کششی ازظرفیت بار سیستم بست- که به پیچ و مهره بستگی دارد مواد، طول درگیری رزوه، گشتاور نصب، و وضعیت بستر عرشه - اتصال شروع به شکست بخورد.
نتیجه شکست:آسیب به نخ یا بیرون کشیدن کامل پیچ از ساختار عرشه
عامل کمک کننده:خوردگی شکاف در مهر و موم ضعیف reas به طور تدریجی استحکام موثر اتصال دهنده های فولادی ضد زنگ را کاهش می دهد، به خصوص در حالت پیوسته قرار گرفتن در معرض آب شور
از نظر مکانیکی، زمانی که نیروی کششی اعمال شده به گیره از ظرفیت بارگذاری سیستم بست فراتر رود، شکست رخ می دهد.
استحکام واقعی اتصال نه تنها به مواد پیچ، بلکه به درگیری با نخ نیز بستگی دارد طول، گشتاور نصب، ساختار عرشه، و قرار گرفتن در معرض محیطی.
با گذشت زمان، خوردگی شکاف در مناطقی که آب بندی ضعیفی دارند می تواند استحکام موثر فولاد ضد زنگ را کاهش دهد اتصال دهنده ها، به ویژه در محیط های مداوم آب شور.
1.2 راه حل های مهندسی پیشگیرانه
کنترل های نصب
- از طول درگیری نخ کافی، معمولاً 1.5 تا 2 برابر قطر بست هنگام اتصال به زیرلایه های فلزی اطمینان حاصل کنید.
- برای کاهش نفوذ آب، درزگیر دریایی مناسب را در زیر سر پیچ و سطوح واشر اعمال کنید.
- در حین نصب از مقادیر گشتاور مشخص شده پیروی کنید. سفت شدن بیش از حد می تواند بار پیش بار غیر ضروری را ایجاد کند و ظرفیت بار باقیمانده را کاهش دهد.
انتخاب جزء
- اتصال دهنده های A4-70 یا A4-80 (316 فولاد ضد زنگ) را برای کاربردهای باربر دریایی مشخص کنید.
- از پیچهای خودکار بهعنوان بستهای اصلی برای گیرههای لنگر انداختن خودداری کنید. هر زمان که بارهای سازه ای درگیر باشد، اتصالات از طریق پیچ و مهره ترجیح داده می شوند.
2. خرابی رابط عرشه و پشتیبانی ناکافی پشتیبان
2.1 مشاهده میدانی و مکانیسم
گیره ای که از عرشه جدا می شود همراه با بخشی از لمینت فایبرگلاس معمولاً نشانه ای از شکست ساختار نصب به جای شکست بدنه گیره.
هنگامی که یک گیره تنها با واشرهای کوچک در زیر عرشه نصب می شود، بارها در یک محدوده محدود متمرکز می شوند. منطقه
در عرشه های هسته دار، مانند سازه های بالسا یا ساندویچی فوم، فشرده سازی بیش از حد می تواند به مواد هسته آسیب برساند. هنگامی که هسته یکپارچگی ساختاری خود را از دست می دهد، ورقه ورقه ممکن است خم شود و اجازه نفوذ آب و پیشرونده را بدهد. لایه لایه شدن
بدون صفحه پشتی
ریسک بالاتربدون صفحه پشتی، بست ها بار را از طریق واشرهای کوچک منتقل می کنند و ایجاد می کنندبارگذاری نقطه متمرکزدر قسمت زیرین عرشه
در عرشه های هسته دار، این فشار موضعی استفشرده و خرد می کند مواد اصلی(بالسا یا فوم).
هنگامی که یکپارچگی هسته از بین رفت، لمینت عرشه شروع به کار می کندمکرر خم کنید، منجر به ورود آب می شود،لایه لایه شدن پیش روندهو در نهایت ساختاری شکست
با صفحه پشتی
توصیه می شودیک صفحه پشتی (کامپوزیت G10 یا فولاد ضد زنگ 316) فراتر از ردپای گیره گسترش می یابد.توزیع بار در سطح عرشه بسیار بزرگتر.
این به طور قابل توجهی کاهش می دهدتمرکز استرس موضعیروی لمینت و از آسیب فشرده سازی هسته جلوگیری می کند.
نتیجه یک استمسیر بار پایدار و طولانی مدتکه یکپارچگی عرشه را حتی در شرایط بارگذاری زیاد مکرر حفظ می کند.
2.2 راه حل های مهندسی پیشگیرانه
کنترل های نصب
- برای عرشه های هسته دار، روش های تقویت هسته را در نظر بگیرید، مانند حذف مواد هسته آسیب دیده در اطراف محل نصب و جایگزینی آن با پرکننده اپوکسی با چگالی بالا.
- برای توزیع بارها در یک ناحیه ساختاری وسیعتر از صفحات پشتی استفاده کنید که فراتر از ردپای شکاف قرار دارند.
انتخاب جزء
- در صورت لزوم از صفحات پشتی کامپوزیت G10 یا صفحات پشتی فولاد ضد زنگ درجه 316 دریایی استفاده کنید.
- ضخامت صفحه پشتی را بر اساس اندازه گیره، بار مورد انتظار و ساختار عرشه انتخاب کنید.
- لبه های صفحه پشتی پخ برای کاهش تمرکز تنش موضعی بر روی سطوح فایبرگلاس.
خواندن توصیه می شودبه دنبال ابعاد سخت افزار پایه و رتبه بندی بار برای پروژه تجهیز عرشه خود هستید؟ جدول تلفیقی ما را درصحبت های مهندس Ep.16: Boat Cleat Sizing Chart.
3. بار خارج از محور و بارگذاری لحظه ای بیش از حد
3.1 مشاهده میدانی و مکانیسم
گیره های دریایی معمولاً برای تحمل بارهای منتقل شده به سطح عرشه طراحی می شوند.
یکی از دلایل رایج اضافه بار، مسیریابی نادرست خط است، مانند خطوط اسکله که به سمت بالا به دیوار اسکله بالا می روند یا کشیدن به طرفین بدون تراز مناسب سر.
بار با زاویه بالا
ریسک بالاتروقتی یک خط اسکله کشیده می شودبه سمت بالا در یک زاویه، قلاب شاخ به عنوان یک عمل می کندبازوی اهرمیبالای سطح عرشه
این قسمتی از کشش خط را به a تبدیل می کندلحظه خم شدن، به طور چشمگیریافزایش تنش کششیروی پیچ و مهره های نصب جلو و لمینت عرشه در زیر آنها.
حاصلهاثر کنجکاومی تواند بست ها را اضافه بار کند و باعث می شود پایه گیره از یک طرف بلند شود - حتی زمانی که کشش خط اسمی در محدوده نامی گیره باشد. ظرفیت.
بار موازی
ترجیح داده شده استوقتی خط اسکله اجرا می شودبه موازات سطح عرشه، بار به عنوان انتقال می یابدنیروی برشیبه طور مساوی توزیع می شود در سراسر پایه گیره و همه بست های نصب.
با حداقل اثر بازوی اهرمی،استرس کششی روی فرد پیچ ها کم می ماند، سیستم بست را به خوبی در محدوده کار ایمن خود نگه می دارد.
این استمسیر بار بهینهکه گیره های دریایی هستند طراحی شده برای کنترل، ظرفیت و عمر مفید سخت افزار را به حداکثر می رساند.
هنگامی که یک خط با زاویه به سمت بالا یا به طرفین کشیده می شود، ارتفاع شاخ گیره یک بازوی اهرمی ایجاد می کند.
این قسمتی از بار را به ممان خمشی تبدیل میکند و باعث افزایش تنش کششی روی پیچها و عرشه میشود. رابط.
افزایش واقعی به هندسه گیره، فاصله پیچ و مهره و جهت بارگذاری بستگی دارد.
3.2 راه حل های مهندسی پیشگیرانه
کنترل های نصب و چیدمان
- برای هدایت خطوط ورودی و کاهش زوایای کشش شدید، از فیبرلیدها، گیره ها یا اتصالات هاس استفاده کنید.
- در صورت امکان، پایه گیره را با جهت اولیه بارگذاری مورد انتظار تراز کنید.
انتخاب جزء
- برای کاربردهایی با بارگذاری عمودی اجتناب ناپذیر، گیره های با مشخصات کم را در نظر بگیرید که فاصله بین نقطه بارگیری و سطح عرشه را کاهش می دهد.
- برای کشتیهای بزرگتر یا بارهای بالاتر، گیرههای پایه مستطیلی چهار پیچ معمولاً در مقایسه با طرحهای دو پیچی کوچکتر مقاومت بهتری در برابر ممانهای واژگونی ارائه میکنند.
4. عیوب ریخته گری داخلی و شکست ساختاری
4.1 مشاهده میدانی و مکانیسم
برخی از گیره ها در اثر شکستگی ناگهانی بدون تغییر شکل آشکار یا خوردگی خارجی شکست می خورند.
بررسی سطح شکست ممکن است ساختار داخلی ناهموار و متخلخل را نشان دهد که نشان دهنده ریخته گری احتمالی است عیوب مانند تخلخل گاز یا حفره های انقباض.
زنجیره نقص پنهان
آنچه می بینید در مقابل آنچه که نمی بینید:گیره بیرونی الف ارائه می کندسطح صاف و صیقلیبدون هیچ عیب قابل مشاهده اما در داخل،تخلخل گاز یا حفره های انقباضاز ممکن است کنترل فرآیند ریخته گری ناکافی وجود داشته باشد.
تخریب ساختاری:این عیوب داخلیسطح مقطع موثر باربر را کاهش می دهدو نقاط تمرکز تنش را در قالب ریخته گری معرفی کنید.
پیشرفت شکست:تحت سیکل های بارگذاری مکرر،ترک های خستگی شروع می شوداز این نقاط ضعف داخلی، در مواد منتشر می شود تا زمانی که بخش باقی مانده دیگر نتواند بار اعمال شده را تحمل کند.
نتیجه نهایی:شکستگی ساختاری ناگهانی و شکننده بدون هشدار قابل مشاهده قبلی.
در ریختهگری سرمایهگذاری، عواملی مانند طراحی قالب، سیستمهای دروازهای، کیفیت مذاب و کنترل فرآیند تأثیر میگذارند یکپارچگی مواد داخلی
اگرچه پولیش می تواند ظاهر خارجی بی عیب و نقصی ایجاد کند، نقص داخلی ممکن است اثربخشی را کاهش دهد منطقه باربر و ایجاد نقاط تمرکز تنش.
4.2 راه حل های مهندسی پیشگیرانه
تولید و کنترل کیفیت
- تامین کنندگان را با فرآیندهای ریخته گری سرمایه گذاری کنترل شده، از جمله طراحی مناسب دروازه، مدیریت کیفیت مذاب، و روش های بازرسی انتخاب کنید.
- از روشهای آزمایش غیر مخرب مناسب، مانند بازرسی نافذ رنگ برای عیوب سطحی یا بازرسی رادیوگرافی برای اجزای حیاتی استفاده کنید.
تأیید مواد
- اطمینان حاصل کنید که قطعات از فولاد ضد زنگ 316 دریایی تایید شده (CF8M) به جای جایگزینهای مقاوم در برابر خوردگی کمتر تولید میشوند.
- برای تأیید اینکه محتوای کروم، نیکل و مولیبدن مطابق با مشخصات مورد نیاز است، از آزمایش ترکیب شیمیایی استفاده کنید.
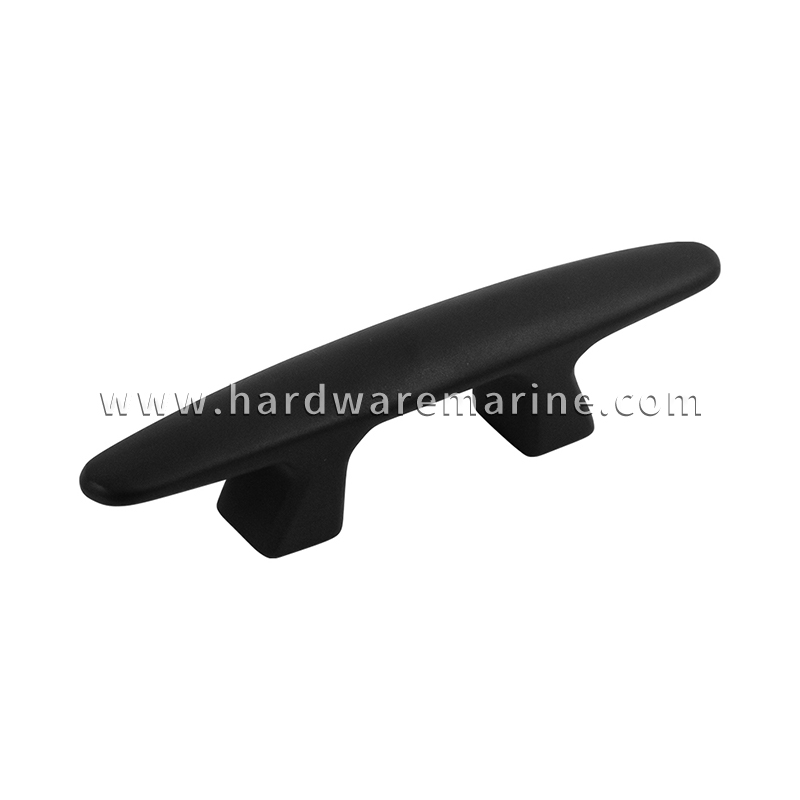
گیره برای استفاده های سنگین طراحی شده است. فولاد ضد زنگ 316 با روکش هایی که محافظت مضاعف در برابر آن را به ارمغان می آورد خوردگی و خراش.
مرور →نحوه تشخیص شکست های شکاف دریایی
هنگام بررسی یک گیره شکست خورده، مهندسان معمولاً الگوی شکست را قبل از تعویض آن تجزیه و تحلیل می کنند جزء
| ظاهر شکست | علت احتمالی |
|---|---|
| پیچ و مهره همراه با ورقه ورقه فایبر گلاس بیرون کشیده شده است | ساختار عرشه یا شکست پشتیبان |
| نخ ها آسیب دیده یا بست از اتصالات بیرون کشیده شده است | استحکام یا درگیری ناکافی بست |
| گیره بالابر در یک طرف قبل از شکست | بارگذاری ممان بیش از حد از کشش زاویه دار |
| شکستگی را از طریق بدن شکاف پاک کنید | نقص ریخته گری، خستگی یا اضافه بار |
| خوردگی اطراف ناحیه اتصال دهنده | آب بندی ضعیف یا خوردگی شکافی |
تجزیه و تحلیل خرابی به تعیین اینکه آیا راه حل به یک جزء قوی تر، نصب بهبود یافته نیاز دارد یا خیر کمک می کند رویکرد مدیریت بار متفاوت
حالت شکست و ماتریس راه حل
| حالت شکست | علت مکانیکی ریشه | شاخص اولیه | راه حل |
|---|---|---|---|
| کشش بست | اضافه بار کششی؛ مشارکت ناکافی؛ خوردگی | پیچها بیرون میآیند یا رزوهها از کار میافتند | از بست های 316، آب بندی مناسب و نصب پیچ و مهره استفاده کنید |
| خرد کردن هسته عرشه | بارگذاری متمرکز بر روی ساختار ورقه ای / هسته ای | ترک خوردگی فایبرگلاس؛ تغییر شکل عرشه | هسته را تقویت کنید و صفحات پشتی مناسب را نصب کنید |
| بارگذاری لحظه ای شکست | زاویه بار عمودی یا جانبی بیش از حد | کج شدن قلاب؛ اضافه بار پیچ | مسیریابی خطوط را بهبود بخشید و هندسه گیره مناسب را انتخاب کنید |
| شکستگی بدن شکننده | نقص ریخته گری داخلی یا آسیب خستگی | تمیز کردن سطح شکستگی؛ حفره های داخلی | کنترل کیفیت ریخته گری و بررسی یکپارچگی مواد |
پیشگیری از شکست قبل از نصب شروع می شود - با انتخاب مناسب مواد، طراحی ساختاری و کنترل تولید
اندی مارین از سازندگان قایق بادبانی، تولیدکنندگان تجهیزات دریایی و توزیع کنندگان با OEM/ODM پشتیبانی می کند. توسعه سخت افزار دریایی فولاد ضد زنگ، از جمله ریخته گری سرمایه گذاری، ماشینکاری دقیق و اجزای ساختاری سفارشی
از نقشه های مهندسی اولیه تا تولید نهایی، هدف ما کمک به مشتریان برای توسعه قابل اعتماد است سخت افزار دریایی طراحی شده برای محیط های آب شور سخت


